
Informations techniques
Concevoir la forme, l'épaisseur et les propriétés de l'aluminium.
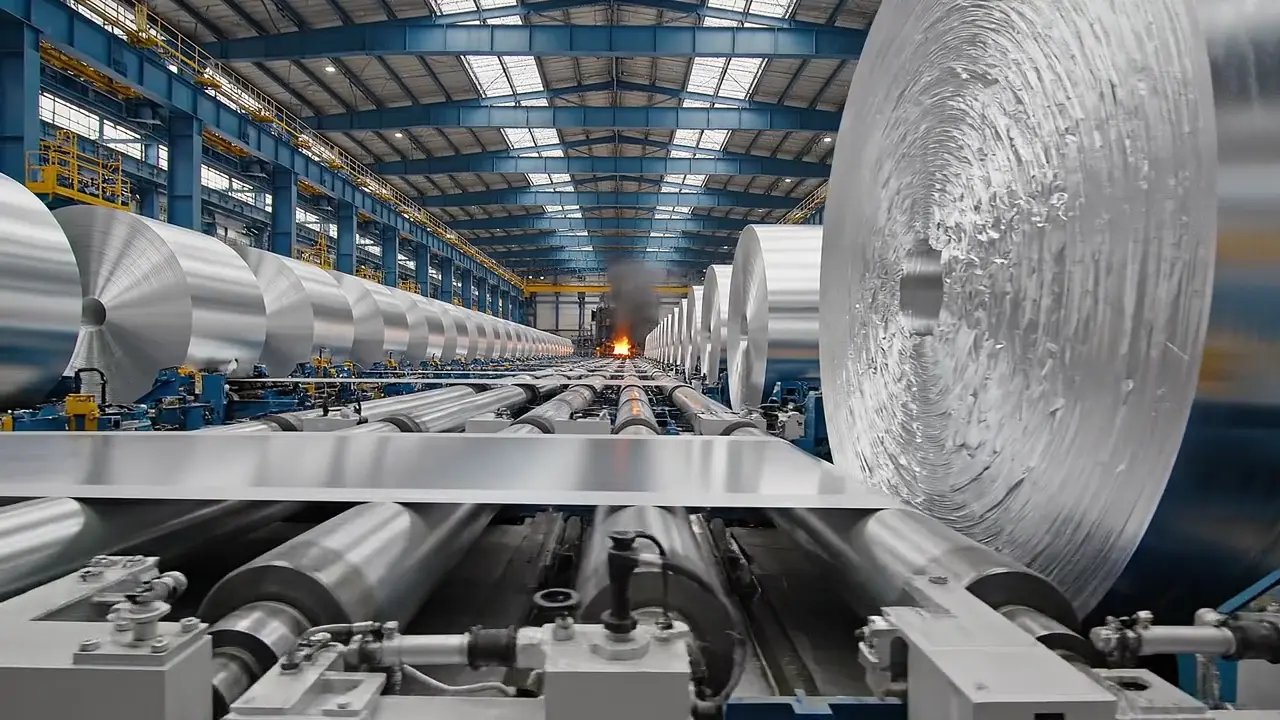
Le laminage convertit les produits de coulée en produits plats par des réductions successives d'épaisseur. Selon le produit, le laminage à chaud, le laminage à froid et le traitement thermique sont combinés pour obtenir les dimensions et l'état requis. L'extrusion emprunte une voie différente, poussant la billette préparée à travers une filière pour créer une section transversale définie.
Ces deux voies relient la préparation métallurgique à la fabrication de précision. La spécification peut inclure l'épaisseur, la largeur, la géométrie du profil, la finition de surface et l'état mécanique. L'outillage, le contrôle des processus et l'inspection doivent être sélectionnés pour l'application. La perspective de développement de Commvensa considère ces capacités de transformation comme un pont entre le métal primaire et la demande industrielle à plus forte valeur ajoutée.
La transformation mécanique convertit les semi-produits en épaisseurs, sections et conditions d'utilisation. Le laminage et l'extrusion sont des itinéraires différents : l'un produit principalement des formats plats et l'autre des profilés définis par une matrice.
- Matière première
- Plaques ou billettes d'aluminium
- Résultat industriel
- Produits plats laminés et profilés extrudés
Séquence de transformation
- 01
Préparation du semi-produit
Le matériau est identifié et conditionné pour l'itinéraire choisi. En laminage, la plaque est préparée pour sa réduction d'épaisseur ; en extrusion, la billette est affectée à une matrice et à une séquence de travail. La condition initiale influence le résultat.
- 02
Laminage ou extrusion
Les trains de laminage réduisent progressivement l'épaisseur au moyen de rouleaux. L'extrusion façonne le métal en le faisant passer par une matrice. La programmation prend en compte la géométrie, le comportement de l'alliage et les capacités de l'équipement installé.
- 03
Traitement et finition
Selon la spécification, l'itinéraire peut inclure un traitement thermique, un étirage, un nivellement, une coupe ou un bobinage. L'inspection confirme la condition dimensionnelle et superficielle avant de passer à la fabrication, à l'emballage ou à la livraison en tant que semi-produit.
Équipements et systèmes
- Trains de laminage et équipements de bobinage
- Presses et matrices d'extrusion
- Fours et systèmes de traitement thermique
- Lignes de nivellement, de coupe et d'inspection
Contrôle des processus et qualité
Le contrôle suit l'épaisseur, la largeur, la géométrie, la surface et les propriétés exigées par le client. Les vérifications sont liées à l'alliage et à l'état métallurgique ; l'apparence visuelle ne remplace pas l'inspection technique.
Continuité de l'opération
Les rouleaux, les matrices, les entraînements et les circuits de lubrification ou de réfrigération nécessitent une maintenance spécifique. La programmation des changements d'outils et des campagnes permet de coordonner la productivité, la disponibilité et la variété des produits.
Connexion à l'étape suivante
Les bobines, tôles et profilés passent à la fabrication ou sont fournis comme produits de transformation selon la commande.
Focus sur le processus
- Laminage à chaud et à froid
- Extrusion & géométrie de profil
- Inspection de surface et dimensionnelle
Résultats et applications
- Tôles et bobines
- Profilés extrudés
- Produits industriels semi-finis
Le processus présenté explique la chaîne de valeur industrielle. La portée de chaque engagement Commvensa dépend du projet, du contrat et des modalités d'exploitation pertinents.
Référence du processus: The Aluminum Association ↗